فولاد زنگ نزن-ارز یابی رفتار سایشی فولاد زنگ نزن-آستنیتی 304 پس از فرآیند سطحی
ارزیابی رفتار سایشی فولاد زنگ نزن آستنیتی 304 پس از فرآیند سطحی اصطکاکی اغتشاشی
چکیده
فولادهای زنگ نزن آستنیتی، بهویژه گرید 304، به دلیل مقاومت به خوردگی مطلوب، شکلپذیری عالی و جوشپذیری مناسب. یکی از پرکاربردترین خانوادههای فولادی در صنایع مختلف محسوب میشوند. با این حال، مقاومت به سایش پایین این دسته از فولادها، کاربرد آنها را در شرایط تریبولوژیکی شدید با محدودیت مواجه میسازد. در پژوهش حاضر، تأثیر فرآیند سطحی اصطکاکی اغتشاشی (Friction Stir Processing – FSP). بر ریزساختار، سختی و رفتار سایشی فولاد زنگ نزن آستنیتی 304 مورد بررسی قرار گرفت.
فرآیند FSP با استفاده از ابزار بدون پین از جنس کاربید تنگستن، سرعت چرخشی 560 دور بر دقیقه. و سرعت پیشروی 50 میلیمتر بر دقیقه انجام شد. بررسیهای ریزساختاری با میکروسکوپ نوری و الکترونی روبشی انجام گرفت و پروفیل سختی با روش ریزسختیسنجی ویکرز اندازهگیری شد.
مقاومت به سایش نمونههای فلز پایه و نمونه فرآوریشده با آزمون پین روی دیسک مطابق استاندارد ASTM G99 ارزیابی گردید. نتایج نشان داد.
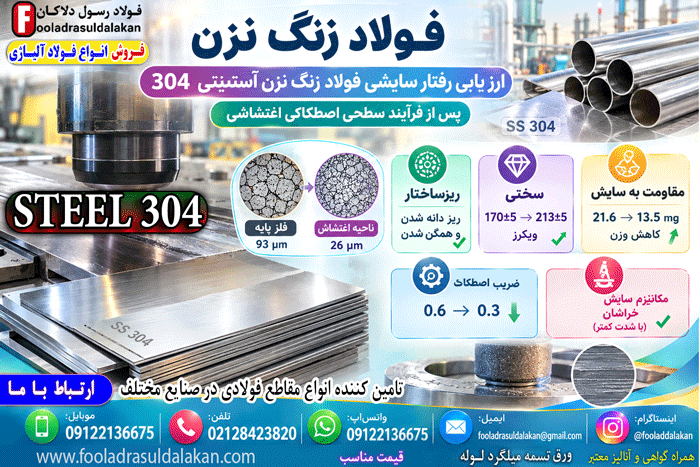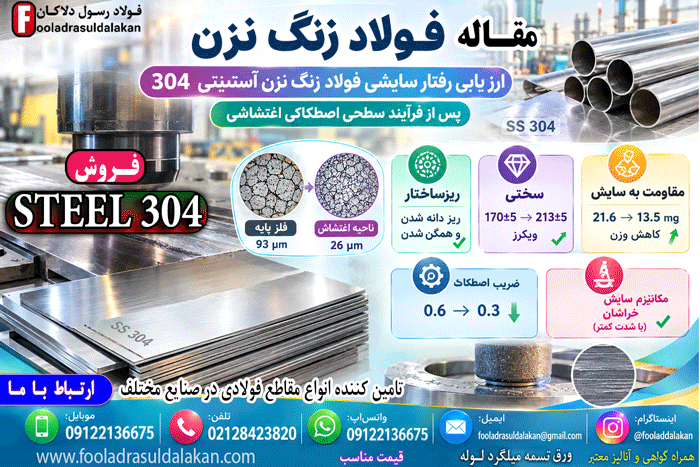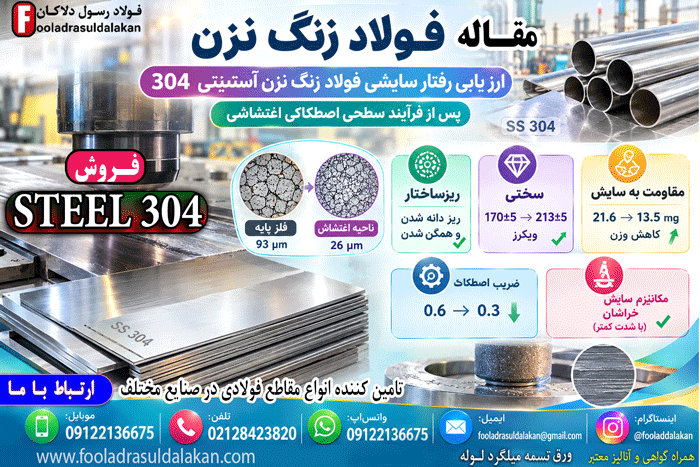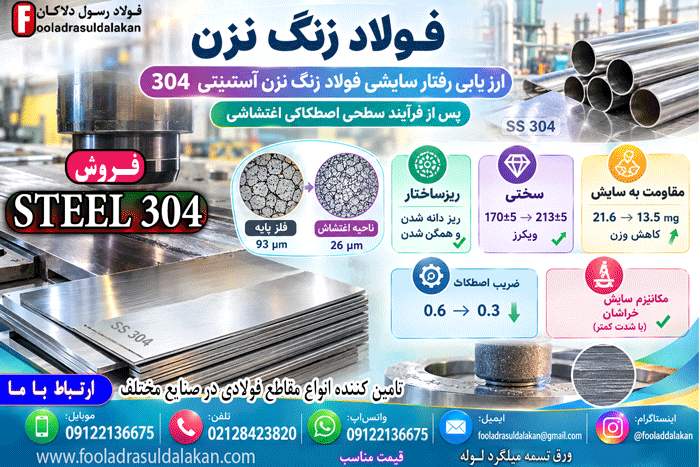
که فرآیند اصطکاکی اغتشاشی موجب اصلاح ریزساختار، ریزدانه شدن و همگنشدن ساختار میشود. بهگونهای که اندازه دانه از حدود 93 میکرومتر در فلز پایه به حدود 26 میکرومتر در ناحیه اغتشاش کاهش یافت. همچنین، سختی از حدود 170±5 ویکرز به 213±5 ویکرز افزایش یافت. آزمون سایش نشان داد که مقاومت به سایش فولاد 304 پس از FSP حدود دو برابر بهبود یافت. و میزان کاهش وزن از 21.6 میلیگرم به 13.5 میلیگرم کاهش یافت.
بررسی سطوح سایش با میکروسکوپ الکترونی روبشی نشان داد که مکانیزم غالب سایش در هر دو نمونه خراشان است. اما شدت شیارها و کندگیها در نمونه فرآوریشده کمتر است. در نهایت، کاهش ضریب اصطکاک از حدود 0.6 به 0.3 نیز گواه دیگری بر بهبود رفتار تریبولوژیکی این فولاد محسوب میشود.
کلیدواژهها: فولاد زنگ نزن آستنیتی 304، فرآیند اصطکاکی اغتشاشی، ریزساختار، سختی، مقاومت به سایش، تبلور مجدد دینامیکی
۱. مقدمه
فولادهای زنگ نزن آستنیتی بزرگترین و پرکاربردترین گروه فولادهای زنگ نزن را تشکیل میدهند. در میان این گروه، فولاد زنگ نزن آستنیتی 304 به دلیل دارا بودن. خواصی همچون مقاومت به خوردگی و اکسیداسیون مطلوب، شکلپذیری عالی، جوشپذیری قابل قبول. و هزینه نسبتاً مناسب، در طیف گستردهای از کاربردهای مهندسی از جمله صنایع غذایی، پتروشیمی، پزشکی، ساختمانی و خودروسازی مورد استفاده قرار میگیرد.
با این وجود، یکی از محدودیتهای اساسی این فولاد، مقاومت به سایش پایین آن است. که استفاده از آن را در شرایطی مانند تماسهای لغزشی، بارگذاریهای سایشی و محیطهای حاوی ذرات ساینده با چالش مواجه میکند.
از سوی دیگر، فولادهای زنگ نزن آستنیتی از طریق عملیات حرارتی متعارف سختپذیر نیستند؛ زیرا ساختار آستنیتی آنها در دمای اتاق پایدار است. و امکان تشکیل مارتنزیت از طریق کوئنچ وجود ندارد.
بر این اساس، در سالهای گذشته تلاشهای متعددی برای بهبود مقاومت به سایش این فولادها صورت پذیرفته است. نخست، روشهای پوششدهی سطحی مانند پوششهای TiN و CrN با استفاده از فرآیندهای PVD و CVD مورد توجه قرار گرفتهاند. دوم، روشهای عملیات مکانیکی سطحی مانند ساچمهپاشی و سختکاری سطحی نیز بهکار رفتهاند. سوم، در سالهای اخیر، فرآیندهای تغییر شکل پلاستیک شدید سطحی بهعنوان راهکاری نوین برای اصلاح ریزساختار سطحی و بهبود خواص تریبولوژیکی مطرح شدهاند.
فرآیند سطحی اصطکاکی اغتشاشی (FSP) یکی از این روشهای نوین است. که بر پایه جوشکاری اصطکاکی اغتشاشی (FSW) بنا شده و نخستین بار توسط میشرا و همکاران در سال 2005 توسعه یافت.
در این فرآیند، یک ابزار غیرمصرفی دوار بر سطح قطعه کار فشار داده شده. و با حرکت پیشروی، اصطکاک شدیدی بین ابزار و سطح ایجاد میکند. این اصطکاک، همراه با تغییر شکل پلاستیک شدید، موجب افزایش دما و وقوع تبلور مجدد دینامیکی در ناحیه اغتشاش میشود.
در نتیجه، ریزساختار سطحی به دانههای ریز و هممحور تبدیل شده و خواص مکانیکی و تریبولوژیکی بهبود مییابد. با وجود مزایای ذکر شده، تعداد پژوهشهای انجامشده در زمینه اعمال FSP بر روی فولادها، بهویژه فولادهای زنگ نزن آستنیتی، محدود است. این محدودیت عمدتاً ناشی از استحکام و سختی بالای فولادها و در نتیجه تخریب ابزار در حین فرآیند است.
با توجه به مطالب فوق، هدف از پژوهش حاضر، ارزیابی رفتار سایشی فولاد زنگ نزن آستنیتی 304 پس از اعمال فرآیند اصطکاکی اغتشاشی. با ابزار بدون پین است. در این راستا، ابتدا ریزساختار و سختی نمونه فرآوریشده بررسی میشود، سپس رفتار سایشی آن با فلز پایه مقایسه میگردد. و در نهایت، ارتباط میان ریزساختار، سختی و مقاومت به سایش تحلیل میشود.
۲. مبانی فرآیند اصطکاکی اغتشاشی
۲.۱. اصول فرآیند
در فرآیند اصطکاکی اغتشاشی، یک ابزار دوار که معمولاً از جنس کاربید تنگستن ساخته میشود، بر سطح قطعه کار فشار داده میشود. ابزار ممکن است دارای پین باشد یا بدون پین. در حالت بدون پین، شانه ابزار وظیفه اصلی ایجاد اصطکاک و تغییر شکل را بر عهده دارد. با چرخش ابزار و حرکت پیشروی آن، ماده سطحی تحت تغییر شکل پلاستیک شدید قرار گرفته و دمای موضعی به شدت افزایش مییابد. این دما میتواند به محدوده تبلور مجدد دینامیکی برسد و در نتیجه، دانههای ریز و هممحور در ناحیه اغتشاش تشکیل شوند.
۲.۲. پارامترهای مؤثر
پارامترهای اصلی فرآیند FSP شامل سرعت چرخشی ابزار، سرعت پیشروی، نیروی محوری، هندسه ابزار، عمق نفوذ شانه و تعداد پاسها است. سرعت چرخشی و سرعت پیشروی بهطور مستقیم بر میزان گرمای تولیدی و نرخ کرنش اعمالی تأثیر میگذارند. بهعلاوه، نسبت سرعت چرخشی به سرعت پیشروی، شاخص مهمی برای کنترل رژیم حرارتی فرآیند محسوب میشود. در پژوهش حاضر، سرعت چرخشی 560 دور بر دقیقه و سرعت پیشروی 50 میلیمتر بر دقیقه انتخاب شده است.
۲.۳. مزایای FSP
فرآیند FSP در مقایسه با روشهای متعارف بهبود سطح، مزایای متعددی دارد. نخست، این فرآیند یک روش حالت جامد است و بنابراین مشکلات مرتبط با انجماد، تخلخل و ترکهای ناشی از جوشکاری ذوبی را ندارد. دوم، FSP قادر است ریزساختار سطحی را بهطور موضعی و دقیق اصلاح کند. سوم، این فرآیند میتواند بدون تغییر ترکیب شیمیایی، خواص مکانیکی و تریبولوژیکی سطح را بهبود بخشد. چهارم، FSP نسبت به روشهای پوششدهی، هزینه کمتری داشته و نیازی به مواد مصرفی اضافی ندارد.
۳. مواد و روشها
۳.۱. ماده اولیه
در این پژوهش، از فولاد زنگ نزن آستنیتی 304 بهعنوان ماده اولیه استفاده شد. ترکیب شیمیایی معمول این فولاد شامل حدود 18 تا 20 درصد کروم، 8 تا 10.5 درصد نیکل، حداکثر 0.08 درصد کربن. و مقادیر جزئی منگنز، سیلیسیم، فسفر و گوگرد است. ریزساختار اولیه این فولاد شامل فاز آستنیت با دانههای هممحور و مقادیری فریت دلتا است که در مراحل اولیه انجماد تشکیل میشود.
۳.۲. انجام فرآیند اصطکاکی اغتشاشی
فرآیند سطحی اصطکاکی اغتشاشی با استفاده از یک ابزار بدون پین از جنس کاربید تنگستن انجام شد. هندسه ابزار بهصورت ذوزنقهای با ضلع بزرگ 12 میلیمتر و ضلع کوچک 4 میلیمتر بود. عمق نفوذ شانه 1 میلیمتر در نظر گرفته شد. برای انجام فرآیند، از یک دستگاه فرز عمودی با توان بالا استفاده گردید. پس از اتمام فرآیند، عمق منطقه فرآوریشده حدود 1.1 میلیمتر تعیین شد. پارامترهای اصلی فرآیند در جدول 1 خلاصه شده است.
جدول 1: پارامترهای فرآیند اصطکاکی اغتشاشی
| پارامتر | مقدار |
|---|---|
| سرعت چرخشی | 560 rpm |
| سرعت پیشروی | 50 mm/min |
| جنس ابزار | کاربید تنگستن |
| نوع ابزار | بدون پین |
| هندسه ابزار | ذوزنقهای (ضلع بزرگ 12 mm، ضلع کوچک 4 mm) |
| عمق نفوذ شانه | 1 mm |
| عمق منطقه فرآوری | 1.1 mm |
۳.۳. بررسی ریزساختار
برای ارزیابی ریزساختار، نمونههایی از فلز پایه و ناحیه اغتشاش تهیه شد. عملیات متالوگرافی استاندارد شامل سنبادهزنی با کاغذهای سنباده 80 تا 2400 و پولیش با پودر آلومینا انجام شد. سپس نمونهها شستوشو و چربیزدایی شده و با استفاده از محلول نیتریک اسید 65 درصد در ولتاژ 2 ولت. و مدت 100 تا 450 ثانیه الکترواچ شدند. تصاویر متالوگرافی با میکروسکوپ نوری در بزرگنمایی 200 برابر تهیه شد. اندازه دانهها با استفاده از نرمافزار TSView و بر اساس اندازهگیری 30 دانه تعیین و میانگین آن گزارش شد. همچنین، ریزساختار نمونههای سایشی با میکروسکوپ الکترونی روبشی (SEM) مطالعه شد.
۳.۴. آزمون ریزسختیسنجی
سختی فلز پایه و نمونه فرآوریشده با استفاده از روش ریزسختیسنجی ویکرز اندازهگیری شد. پروفیل سختی از سطح به عمق نمونه فرآوریشده ترسیم گردید تا تغییرات سختی در ناحیه اغتشاش و مناطق مجاور مشخص شود.
۳.۵. آزمون سایش پین روی دیسک
بهمنظور بررسی رفتار سایشی، از آزمون پین روی دیسک مطابق استاندارد ASTM G99 استفاده شد. پینهایی به قطر 5 میلیمتر و ضخامت 1 سانتیمتر از فلز پایه و ناحیه فرآوریشده تهیه شدند. دیسکهای ساینده با قطر 5 سانتیمتر از فولاد AISI 52100 (100Cr6) با سختی 63 راکول C ساخته شدند.
این دیسکها پیش از آزمون تحت عملیات حرارتی در دمای 90 درجه سلسیوس به مدت 9 دقیقه قرار گرفته و سپس در روغن کوئنچ شدند. در نهایت، سنگزنی مغناطیسی بر روی آنها انجام شد. آزمون سایش با نیروی 15 نیوتن انجام گرفت و میزان کاهش وزن با ترازوی دقیق با دقت ±0.0001 گرم اندازهگیری شد. آزمون برای هر نمونه سه بار تکرار گردید. شرایط آزمون سایش در جدول 2 ارائه شده است.
جدول 2: شرایط آزمون سایش پین روی دیسک
| پارامتر | مقدار |
|---|---|
| استاندارد | ASTM G99 |
| قطر پین | 5 mm |
| ضخامت پین | 1 cm |
| جنس دیسک | AISI 52100 (100Cr6) |
| سختی دیسک | 63 HRC |
| نیروی اعمالی | 15 N |
| تکرار آزمون | 3 بار |
۴. نتایج و بحث
۴.۱. بررسی ریزساختار
ریزساختار فولاد زنگ نزن 304 اولیه شامل فاز آستنیت با دانههای هممحور و مقادیری فریت دلتا بود. فریت دلتا بهصورت خطوط تیرهرنگ در زمینه آستنیتی مشاهده شد. ریزساختار فلز پایه حاوی دانههای درشت بود؛ بهگونهای که اندازه دانه میانگین آن حدود 93±3 میکرومتر اندازهگیری شد. در مقابل، نمونه فرآوریشده با FSP دارای دانههای هممحور و ریزتری نسبت به فلز پایه بود. اندازه دانه در ناحیه اغتشاش به حدود 26±? میکرومتر کاهش یافت که نشاندهنده ریزدانه شدن قابلتوجه در اثر فرآیند است.
در حین فرآیند FSP، بین ابزار و قطعه کار اصطکاک شدیدی ایجاد میشود. این اصطکاک باعث سیلان ماده شده و دمای منطقه فرآوری بهشدت افزایش مییابد. همزمان، تغییر شکل پلاستیک شدید رخ میدهد. ترکیب تغییر شکل پلاستیک شدید و گرمای ناشی از اصطکاک منجر به ایجاد ناحیهای با تبلور مجدد دینامیکی و دانههای ریز درون ناحیه اغتشاش میشود.
دانههای هممحور و ریز عاری از تنش، بیانگر وقوع پدیده تبلور مجدد دینامیکی است. با توجه به نرخ کرنش و دمای بالا در حین FSP، مکانیزم تشکیل دانههای جدید، فرآیند تبلور مجدد مکانیکی معرفی گردید. در این فرآیند، دو عامل افزایش دما و افزایش نرخ کرنش برای حصول ریزساختار حاوی دانههای ریزتر یا درشتتر با یکدیگر رقابت میکنند. چراکه افزایش دما باعث درشتدانه شدن و افزایش نرخ کرنش منجر به ریزدانگی میشود.
۴.۲. بررسی سختی
نتایج آزمون ریزسختیسنجی نشان داد که سختی متوسط فلز پایه حدود 170±5 ویکرز و سختی نمونه فرآوریشده حدود 213±5 ویکرز است. بنابراین، اعمال فرآیند FSP باعث افزایش سختی حدود 43 ویکرز (حدود 25 درصد) شده است. حداکثر مقدار سختی مربوط به ناحیه اغتشاش است که با نتایج سایر پژوهشگران نیز مطابقت دارد.
افزایش سختی را میتوان به عوامل زیر نسبت داد:
نخست، ریزدانه شدن ساختار در اثر تبلور مجدد دینامیکی. بر اساس رابطه هال-پچ، کاهش اندازه دانه باعث افزایش استحکام و سختی میشود.
دوم، افزایش چگالی نابجاییها و تشکیل زیردانههای ریز در اثر تغییر شکل پلاستیک شدید.
سوم، همگنشدن ریزساختار و کاهش ناهمگنیهای موضعی که به توزیع یکنواختتر تنش کمک میکند.
چهارم، حضور دانههای هممحور و ریز با مرزهای پرانرژی که مانع از حرکت نابجاییها شده و در نتیجه سختی را افزایش میدهند.
۴.۳. رفتار سایشی
نتایج آزمون سایش نشان داد که میزان کاهش وزن برای فلز پایه حدود 21.6 میلیگرم و برای نمونه فرآوریشده حدود 13.5 میلیگرم است. بنابراین، میزان کاهش وزن نمونه فرآوریشده حدود 37.5 درصد کمتر از فلز پایه است که بیانگر افزایش مقاومت به سایش است. به عبارت دیگر، مقاومت به سایش فولاد 304 پس از FSP حدود دو برابر بهبود یافته است.
همچنین، ضریب اصطکاک برای فلز پایه حدود 0.6 و برای نمونه فرآوریشده حدود 0.3 اندازهگیری شد. کاهش ضریب اصطکاک نیز ناشی از افزایش سختی سطح و کاهش تمایل به تغییر شکل پلاستیک در حین لغزش است. در نمودار ضریب اصطکاک بر حسب مسافت، در ابتدا ضریب اصطکاک افزایش یافت و سپس به یک مقدار ثابت میرسد. نوسانات موجود در نمودار ناشی از جداشدگی ذرات سایش از پین و دیسک و گاهی چسبیدگی این ذرات به یکدیگر است.
بررسی سطوح سایش با میکروسکوپ الکترونی روبشی نشان داد که مکانیزم سایش برای هر دو نمونه مشابه و از نوع خراشان است. با این حال، شدت کندگیها و شیارها در نمونه فرآوریشده نسبت به فلز پایه کمتر است. در سطوح سایش، کشیدگی ماده در راستای سایش و وجود شیارهایی در این راستا قابل مشاهده بود. ذرات حاصل از سایش تقریباً کروی شکل بودند و ذرات نمونه فرآوریشده ریزتر از فلز پایه بودند.
۴.۴. ارتباط ریزساختار، سختی و مقاومت به سایش
افزایش سختی ناشی از FSP، از تغییر شکل پلاستیک ذرات در اثر نیروهای برشی ناشی از سایش ممانعت میکند. در نتیجه، میزان کاهش وزن کم میشود و مقاومت به سایش افزایش مییابد. بر اساس قانون آرکارد، نرخ سایش با سختی سطح نسبت معکوس دارد.
بنابراین، افزایش سختی از 170 به 213 ویکرز میتواند بهطور مستقیم به کاهش نرخ سایش منجر شود. همچنین، ریزدانه شدن و همگنشدن ریزساختار باعث توزیع یکنواختتر تنشهای تماسی میشود و از تمرکز تنش و ایجاد ترکهای سطحی جلوگیری میکند. در نهایت، کاهش ضریب اصطکاک نیز به کاهش نیروهای برشی و در نتیجه کاهش نرخ سایش کمک میکند.
۴.۵. مقایسه با پژوهشهای پیشین
نتایج این پژوهش با یافتههای سایر محققان در زمینه FSP فولادها همخوانی دارد. برای مثال، دادز و همکاران تأثیر FSP را روی فولاد زنگ نزن مارتنزیتی 430 بررسی کرده و بهبود سختی و رفتار سایشی را گزارش کردند. الدجاح و همکاران با استفاده از FSP به بهبود رفتار سایشی و کاهش ضریب اصطکاک فولاد پرکربن دست یافتند.
رهبر و همکاران نیز توانستند مقاومت به سایش لایه اسپریشده روی فولاد 52100 را توسط FSP بهبود بخشند. همچنین، گزارشهایی درباره بهبود مقاومت به سایش آلیاژهای آلومینیوم و منیزیم با FSP وجود دارد. با این حال، تعداد پژوهشها در زمینه فولادهای زنگ نزن آستنیتی، بهویژه گرید 304، بسیار محدود است. و پژوهش حاضر میتواند سهمی در پر کردن این شکاف داشته باشد.
۴.۶. محدودیتها و چشمانداز
با وجود نتایج مطلوب، فرآیند FSP بر روی فولادها با محدودیتهایی همراه است. نخست، استحکام و سختی بالای فولادها باعث تخریب ابزار در حین فرآیند میشود. دوم، کنترل دقیق پارامترهای فرآیند برای دستیابی به ریزساختار مطلوب ضروری است.
سوم، عمق ناحیه فرآوریشده محدود است و برای کاربردهای عمیقتر باید چندین پاس اعمال شود. در پژوهشهای آینده، میتوان تأثیر پارامترهای مختلف FSP مانند سرعت چرخشی، سرعت پیشروی. نیروی محوری و تعداد پاسها را بر ریزساختار و خواص تریبولوژیکی بررسی کرد. همچنین، ارزیابی مقاومت به خوردگی نمونههای فرآوریشده و مطالعه رفتار خستگی آنها میتواند موضوعات پژوهشی ارزشمندی باشد.
۵. نتیجهگیری
در این پژوهش، فرآیند اصطکاکی اغتشاشی با سرعت چرخشی 560 دور بر دقیقه و سرعت پیشروی 50 میلیمتر بر دقیقه. بر روی فولاد زنگ نزن آستنیتی 304 انجام شد و تأثیر آن بر ریزساختار، سختی و رفتار سایشی مورد ارزیابی قرار گرفت. نتایج حاصل را میتوان به شرح زیر خلاصه کرد:
نخست، انجام فرآیند FSP باعث اصلاح ریزساختار، ریزدانه شدن و همگنشدن ساختار شد. اندازه دانهها از حدود 93 میکرومتر در فلز پایه به حدود 26 میکرومتر در ناحیه اغتشاش کاهش یافت.
دوم، سختی فولاد 304 با اعمال این فرآیند از حدود 170±5 ویکرز به 213±5 ویکرز افزایش یافت. که ناشی از ریزدانه شدن، افزایش چگالی نابجاییها و همگنشدن ریزساختار است.
سوم، در نتیجه انجام این فرآیند، مقاومت به سایش فولاد 304 در نمونه فرآوریشده نسبت به فلز پایه بهبود یافت. میزان کاهش وزن از 21.6 میلیگرم به 13.5 میلیگرم کاهش یافت. که معادل حدود 37.5 درصد کاهش و تقریباً دو برابر شدن مقاومت به سایش است.
چهارم، ضریب اصطکاک فولاد 304 در نمونه فرآوریشده (حدود 0.3) کمتر از فلز پایه (حدود 0.6) بود. که نشاندهنده کاهش نیروهای اصطکاکی و بهبود رفتار تریبولوژیکی است.
پنجم، بررسی سطوح سایش با میکروسکوپ الکترونی روبشی نشان داد که مکانیزم اصلی سایش در هر دو نمونه خراشان است. اما شدت شیارها و کندگیها در نمونه فرآوریشده کمتر است.
ششم، بهطور کلی، فرآیند اصطکاکی اغتشاشی بهعنوان یک روش حالت جامد، مؤثر و مقرونبهصرفه. برای بهبود مقاومت به سایش فولاد زنگ نزن آستنیتی 304 محسوب میشود. و میتواند کاربرد این فولاد را در شرایط تریبولوژیکی شدید گسترش دهد.
منابع و مآخذ
- Mishra, R.S., Ma, Z.Y. (2005). Friction stir welding and processing. Materials Science and Engineering R, 50, 1-78.
- Ma, Z.Y. (2008). Friction stir processing technology: a review. Metallurgical and Materials Transactions A, 39, 642-658.
- ASTM G99-17. Standard Test Method for Wear Testing with a Pin-on-Disk Apparatus. ASTM International.
- ASM Handbook, Volume 18: Friction, Lubrication, and Wear Technology. ASM International.
- Dadgar, et al. Effect of friction stir processing on wear behavior of AISI 430 martensitic stainless steel.
- El-Djah, et al. Improvement of wear behavior and friction coefficient of high carbon steel by friction stir processing.
- Rahbar, et al. Improving wear resistance of sprayed layer on 52100 steel by friction stir processing.
- Hajian, et al. Dynamic recrystallization during friction stir processing: competition between temperature and strain rate.
- استاندارد ASTM E384-11. Standard Test Method for Microindentation Hardness of Materials.
- دانشکده مهندسی مواد، دانشگاه صنعتی اصفهان و دانشکده مکانیک، دانشگاه صنعتی اصفهان. پژوهش حاضر.