میلگرد نقره ای- فولاد نقره ای – 1.2210-قیمت میلگرد نقره ای-کاربرد میلگرد نقره ای
میلگرد نقره ای
میلگرد نقرهای (1.2210): تحلیل جامع متالورژیکی، عملیات حرارتی و کاربردهای صنعتی
مقدمه: راز درخشش فولادی که نقره ندارد
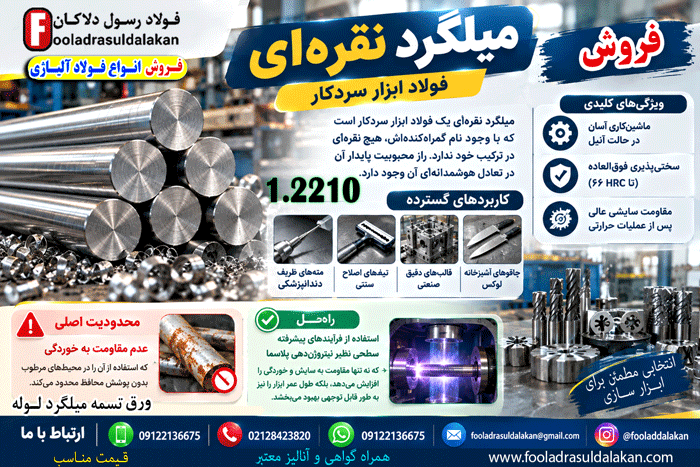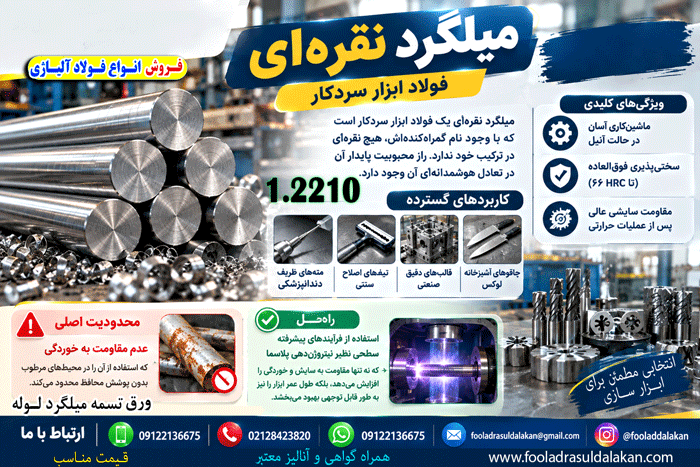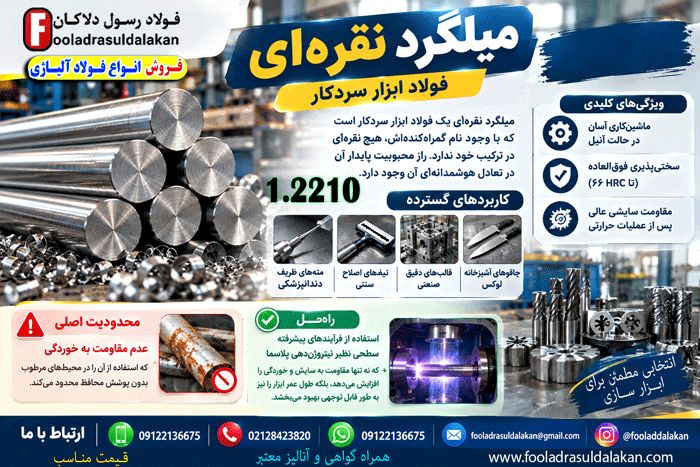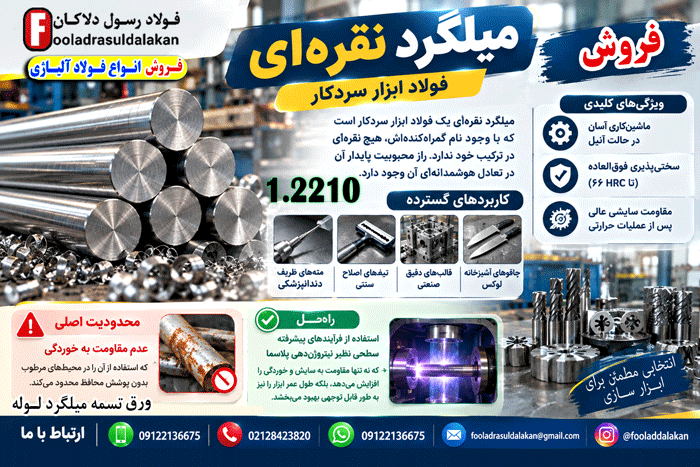
در میان فولادهای ابزار، نامی وجود دارد که همواره با کنجکاوی همراه بوده است: میلگرد نقرهای یا فولاد نقرهای. بسیاری بر این باورند که در ترکیب این فولاد، فلز گرانبهای نقره به کار رفته است، اما حقیقت متالورژیکی چیز دیگری است. فولاد نقرهای در واقع هیچ نقرهای ندارد؛ این نام از ظاهر براق و نقرهفام سطح آن. پس از فرآیند سنگزنی دقیق (Precision Grinding) و پولیش گرفته شده است. این فولاد که در استانداردهای بینالمللی با کد 1.2210 و نام 115CrV3 شناخته میشود. یک فولاد ابزار سردکار کمآلیاژ با کربن بالا است. که از ترکیب کروم و وانادیم برای دستیابی به مقاومت سایشی بالا و قابلیت حفظ لبه برندگی بهره میبرد.
در بازار ایران، این فولاد با نامهایی نظیر میل نقرهای، فولاد بهلر (Böhler) و فولاد روشن نیز شناخته میشود. شرکت بهلر که یکی از تولیدکنندگان پیشرو در این حوزه است، این محصول را با نام تجاری BÖHLER K510 عرضه میکند. نام دیگر آن در استاندارد آمریکایی، AISI L2 است که نشاندهنده جایگاه بینالمللی این آلیاژ در خانواده فولادهای ابزار سردکار است.
بخش اول: ترکیب شیمیایی و نقش عناصر
جدول ترکیب شیمیایی (بر اساس تحلیل استاندارد)
ترکیب شیمیایی فولاد 1.2210 بر اساس دادههای شرکتهای معتبر اروپایی نظیر SIHARD و Böhler به شرح زیر است:
| عنصر | محدوده (SIHARD) | محدوده (Böhler) | محدوده (AISI L2) | نقش متالورژیکی |
|---|---|---|---|---|
| کربن (C) | 1.17 | 1.18 | 1.10 – 1.25 | استحکام، سختی و مقاومت سایشی بالا |
| سیلیسیم (Si) | 0.23 | 0.25 | 0.15 – 0.30 | اکسیدزدایی و بهبود چقرمگی |
| منگنز (Mn) | 0.30 | 0.30 | 0.20 – 0.40 | بهبود سختیپذیری |
| کروم (Cr) | 0.65 | 0.70 | 0.50 – 0.80 | افزایش سختیپذیری و مقاومت سایشی |
| وانادیم (V) | 0.10 | 0.10 | 0.07 – 0.12 | ریزدانهسازی و افزایش مقاومت به سایش |
نکته کلیدی در این ترکیب، نسبت کربن به کروم است. با کربن حدود ۱.۱۸ درصد و کروم حدود ۰.۷۰ درصد، این فولاد در دسته فولادهای پرکربن قرار میگیرد. که به آن قابلیت دستیابی به سختی بسیار بالا (تا ۶۶ راکول C) را میدهد. وانادیم به عنوان یک عنصر میکروآلیاژی، با تشکیل کاربیدهای وانادیم پایدار، از رشد دانهها در حین آستنیتهسازی جلوگیری کرده. و ریزساختار مارتنزیتی ریزدانهای ایجاد میکند که هم سختی و هم چقرمگی را بهبود میبخشد.
میلگرد نقره ای
بخش دوم: خواص فیزیکی و مکانیکی
خواص فیزیکی در دمای محیط
این خواص فیزیکی 1.2210 بر اساس دادههای SIHARD و Böhler به شرح زیر است:
| ویژگی | مقدار |
|---|---|
| چگالی (Density) | ۷.۸۰ g/cm³ |
| مدول الاستیسیته (Young’s Modulus) | ۲۱۰ GPa (۲۱۰ × ۱۰³ N/mm²) |
| رسانایی حرارتی (Thermal Conductivity) | ۳۳.۵ W/m.K (در ۲۰°C)، ۳۲ W/m.K (در ۵۰۰°C)، ۳۱ W/m.K (در ۷۰۰°C) |
| مقاومت الکتریکی (Electrical Resistivity) | ۰.۳۳ Ohm·mm²/m |
| گرمای ویژه (Specific Heat Capacity) | ۰.۴۶ J/g.K |
| ضریب انبساط حرارتی خطی (CTE) | ۱۱.۸ × ۱۰⁻⁶ /°C (۲۰-۱۰۰°C)، ۱۲.۵ × ۱۰⁻⁶ /°C (۲۰-۲۰۰°C) |
خواص مکانیکی در حالت تحویل
| وضعیت | مقدار |
|---|---|
| سختی در حالت آنیل شده | حداکثر ۲۲۰ HB (معادل ~۷۵۰ N/mm² استحکام کششی) |
| حداکثر سختی قابل دستیابی (پس از کوئنچ) | ۶۴ تا ۶۶ HRC |
| سختی کاری معمول (Working Hardness) | ۵۸ تا ۶۲ HRC |
نکته قابل توجه این است که فولاد 1.2210 در حالت تحویل (آنیل شده) دارای ساختار نرم و ماشینکاریپذیر است. و پس از عملیات حرارتی به سختی بسیار بالایی میرسد. این رفتار دولایه — نرم در حین ساخت، سخت در حین کاربرد — دقیقاً همان چیزی است که آن را برای ساخت ابزارهای برنده ایدهآل میکند.
بخش سوم: عملیات حرارتی؛ کلید شکوفایی خواص
آنیل کردن (Soft Annealing)
هدف از آنیل کردن، نرم کردن فولاد برای تسهیل ماشینکاری است. بر اساس دادههای SIHARD، فولاد باید تا دمای ۷۱۰ تا ۸۵۰ درجه سانتیگراد حرارت داده شده و سپس به آرامی در کوره خنک شود. سختی حاصل از این فرآیند حداکثر ۲۲۳ HB خواهد بود.
تنشزدایی (Stress Relieving)
برای کاهش تنشهای پسماند ناشی از ماشینکاری، فولاد باید تا دمای حدود ۶۵۰ درجه سانتیگراد حرارت دهی میشود. و به مدت ۱ تا ۲ ساعت در این دما نگهداری شود، سپس در هوا خنک گردد. این مرحله به ویژه برای ابزارهای دارای پیچیدگی که در حین عملیات حرارتی مستعد تغییر شکل هستند، حیاتی است.
سختکاری (Hardening)
مرحله کلیدی در عملیات حرارتی، سختکاری است. فولاد 1.2210 از دمای ۷۸۰ تا ۸۲۰ درجه سانتیگراد (برای قطعات کوچکتر). یا ۸۰۰ تا ۸۴۰ درجه سانتیگراد (برای قطعات بزرگتر) در آب یا روغن کوئنچ میشود. سختی حاصل از این مرحله ۶۴ تا ۶۶ HRC است.
تمپر کردن (Tempering)
پس از کوئنچ، فولاد بسیار ترد و شکننده است. تمپر کردن در دمای ۱۰۰ تا ۴۰۰ درجه سانتیگراد انجام میشود تا تعادل مطلوب میان سختی و چقرمگی برقرار گردد. جدول زیر رابطه دما و سختی را نشان میدهد:
| دمای تمپر (°C) | سختی (HRC) |
|---|---|
| ۱۰۰ | ۶۴ |
| ۲۰۰ | ۶۳ |
| ۳۰۰ | ۵۹ |
| ۴۰۰ | ۵۴ |
| ۴۵۰ | ۴۷ |
همانطور که مشاهده میشود، افزایش دمای تمپر به کاهش سختی و افزایش چقرمگی منجر میشود. انتخاب دمای مناسب بستگی به کاربرد نهایی ابزار دارد؛ برای ابزارهای برنده که نیاز به حفظ لبه دارند، دمای پایینتر (۱۰۰-۲۰۰°C). و برای ابزارهایی که در معرض ضربه هستند، دمای بالاتر (۳۰۰-۴۰۰°C) توصیه میشود.
آهنگری (Forging)
دمای آهنگری این فولاد بین ۱۰۵۰ تا ۸۵۰ درجه سانتیگراد است. پس از آهنگری، قطعه باید به آرامی خنک شود تا از تشکیل ترک جلوگیری گردد.
بخش چهارم: مقاومت به خوردگی و محدودیتها
برخلاف استنلس استیلها، فولاد 1.2210 در برابر خوردگی مقاوم نیست و در صورت عدم محافظت، زنگ میزند. این محدودیت ناشی از عدم حضور کروم کافی (حداقل ۱۰.۵ درصد) برای تشکیل لایه غیرفعال اکسید کروم است. بنابراین، در کاربردهایی که ابزار در معرض رطوبت یا مواد خورنده قرار دارد، باید از پوششهای محافظ (نظیر روغن، رنگ یا آبکاری) استفاده شود.
با این حال، تحقیقات علمی نشان داده است که نیتروژندهی پلاسما (Plasma Nitriding). میتواند مقاومت به سایش و خوردگی این فولاد را به طور چشمگیری بهبود بخشد. مطالعهای که در ژورنال Materials & Design منتشر شده است، نشان میدهد.
که نیتروژندهی پلاسما در دماهای ۴۵۰ و ۵۵۰ درجه سانتیگراد، لایهای مرکب از فازهای ε-Fe₃N و γ′-Fe₄N بر سطح ایجاد کرده. و سختی سطحی، مقاومت سایشی و مقاومت به خوردگی را به طور قابل توجهی افزایش میدهد. این فرآیند به ویژه برای ابزارهایی که در محیطهای مرطوب یا در تماس با مواد خورنده کار میکنند، توصیه میشود.
بخش پنجم: کاربردهای صنعتی؛ از مته تا چاقوی آشپزخانه
ابزارهای برش و سوراخکاری
مهمترین کاربرد فولاد 1.2210 در ساخت متههای مارپیچ (Twist Drills)، قلاویزها (Taps)، برقوها (Reamers)، متههای خزینه (Countersinks) و تیغههای فرز (Milling Cutters) است. ترکیب سختی بالا با قابلیت حفظ لبه برندگی، این فولاد را به گزینهای ایدهآل برای ابزارهایی تبدیل کرده. که در تماس مداوم با مواد سخت هستند.
ابزارهای قالبسازی و پرس
در صنایع قالبسازی، از 1.2210 برای ساخت پانچها (Punches)، قالبهای رزوهزنی (Thread Rolling Tools) و ابزارهای حکاکی (Engraving Tools) استفاده میشود. مقاومت سایشی بالا و قابلیت ماشینکاری خوب، این فولاد را برای تولید قالبهای دقیق و بادوام مناسب میسازد.
ابزارهای آشپزخانه و تیغههای برنده
از دیرباز، فولاد نقرهای به عنوان فولاد ترجیحی برای ساخت تیغهای اصلاح (Straight Razors) شناخته شده است. این کاربرد ریشه در قرن نوزدهم دارد و همچنان ادامه دارد، زیرا این فولاد قادر است لبهای بسیار تیز و بادوام ایجاد کند. در آشپزخانه نیز، چاقوهای سرآشپز، ساتورها، در بازکنها و سایر ابزارهای برنده از این فولاد ساخته میشوند.
پینهای پران و قطعات دقیق
در قالبهای تزریق پلاستیک، از 1.2210 برای ساخت پینهای پران (Ejector Pins) و پینهای راهنما (Guide Pins) استفاده میشود. دقت ابعادی بالا (تلرانس h8 یا h9) و سطح صیقلی این میلگردها، آنها را برای کاربردهای دقیق مکانیکی مناسب میسازد.
سایر کاربردها
- ابزارهای چوبکاری: تیغههای رنده، اسکنه و مغار
- ابزارهای اندازهگیری: گیجها و فیکسچرها
- قطعات خودرو: پینهای تزریق سوخت و قطعات دقیق موتور
- صنایع هوافضا: قطعات دقیق غیرسازهای
بخش ششم: اشکال، ابعاد و شرایط تحویل
اشکال موجود
فولاد 1.2210 عمدتاً به صورت میلگرد (Round Bar) تولید و عرضه میشود. بر اساس استاندارد Böhler، میلگردها به صورت نورد شده یا فورج شده، سنگزده و پولیش شده با تلرانس ISO h8 عرضه میشوند. که دقت ابعادی بسیار بالایی را تضمین میکند. سطح صاف، عاری از هرگونه عیب و بدون لایه کربنزدایی (Decarburization) بودن، از ویژگیهای کلیدی این محصول است.
محدوده ابعادی
| پارامتر | محدوده |
|---|---|
| قطر میلگرد | ۲ میلیمتر تا ۵۰ میلیمتر (رایجترین محدوده در بازار) |
| طول شاخه | ۲ متر (استاندارد Böhler)، ۶ متر و ۱۲ متر (بسته به تولیدکننده) |
| تلرانس ابعادی | ISO h8 (دقت بالا) |
شرایط تحویل
فولاد 1.2210 در حالت آنیل شده (Soft Annealed) با حداکثر سختی ۲۲۰ HB تحویل داده میشود. این حالت، ماشینکاری و شکلدهی را آسان کرده و امکان برش، تراش و فرز دقیق را فراهم میآورد.
جمعبندی: چرا میلگرد نقرهای همچنان محبوب است؟
میلگرد نقرهای (1.2210) یک فولاد ابزار سردکار است که با وجود نام گمراهکنندهاش، هیچ نقرهای در ترکیب خود ندارد. راز محبوبیت پایدار آن در تعادل هوشمندانهای وجود دارد.
که میان قابلیت ماشینکاری آسان در حالت آنیل، سختیپذیری فوقالعاده (تا ۶۶ HRC). و مقاومت سایشی عالی پس از عملیات حرارتی برقرار میکند. از متههای ظریف دندانپزشکی تا تیغههای اصلاح سنتی و از قالبهای دقیق صنعتی تا چاقوهای آشپزخانه لوکس. این فولاد نقرهفام همچنان به عنوان یکی از قابلاعتمادترین انتخابها در میان فولادهای ابزار سردکار شناخته میشود.
میلگرد نقره ای
با این حال، محدودیت اصلی آن عدم مقاومت به خوردگی است که استفاده از آن را در محیطهای مرطوب بدون پوشش محافظ محدود میکند. راهحل این چالش، استفاده از فرآیندهای پیشرفته سطحی نظیر نیتروژندهی پلاسما است که نه تنها مقاومت به سایش و خوردگی را افزایش میدهد. بلکه طول عمر ابزار را نیز به طور قابل توجهی بهبود میبخشد.
منابع
- SIHARD. (2021). SIHARD 2210 Steel (Mat.No. 1.2210, DIN 115CrV3, AISI L2). SIJ Metal Ravne.
- Meusburger. (2024). 1.2210 Cold-work steel – Technical Data Sheet. Meusburger Georg GmbH & Co KG.
- voestalpine Böhler. (2022). PLATA CV (WN 1.2210 / DIN 115CrV3). voestalpine High Performance Metals.
- Dörrenberg Edelstahl. (2023). Material No. 1.2210 / 115CrV3 – Technical Data Sheet. Dörrenberg Edelstahl GmbH.
- BÖHLER. (2020). BÖHLER K510 – Silberstahl (Cold Work Tool Steel). voestalpine High Performance Metals.
- Hannover Messe. (2023). PREMIUM 1.2210 (Silver Steel) – Material Data Sheet. Hannover Messe.
- ScienceDirect. (2013). The investigation of wear and corrosion behavior of plasma nitrided DIN 1.2210 cold work tool steel. Materials & Design, 46, pp. 532-538.
- thyssenkrupp Schulte. (2025). Tool Steel – 1.2210 (115CrV3) Round Bar. thyssenkrupp Materials Services.